固体饮料代加工设备怎么配?制粒、总混与定量分装的选型参数与产能匹配
固体饮料的产线配置看起来只是"混合加分装",但产能与品质的差距恰恰藏在这两个环节的设备参数里。在固体饮料OEM代加工中,制粒方式怎么选、总混时间定多久、分装精度怎么控,直接决定产品的速溶性、均匀度与净含量合规。本文按工序顺序,讲清关键设备的选型逻辑与参数设定。
一、前处理:粉碎与过筛的粒度控制
粒度是固体饮料的底层变量。过粗导致冲调有颗粒感、沉降快;过细则易结块、流动性差、分装时扬尘。常规控制目标为原料过 80~100 目筛,且粒度分布集中。设备选型上,万能粉碎机适合大多数物料,超微粉碎用于需要提升口感顺滑度的产品,纤维类原料则更适合剪切式粉碎。关键是每批入库前测粒度分布,而不是只看"过了多少目"——同样的目数,分布宽窄对流动性的影响完全不同。
二、制粒:湿法、干法与一步制粒怎么选
制粒的目的是改善流动性与速溶性。湿法制粒(摇摆颗粒机加热风干燥)成本低、颗粒致密,但不耐热成分不适用;一步制粒(沸腾制粒机)在一台设备内完成混合、制粒、干燥,交叉污染小、颗粒疏松速溶性好,适合蛋白肽、益生菌类高附加值配方;干法制粒(辊压)不加水不加醇,适合湿热敏感物料。选型的核心依据是配方中热敏成分占比与目标速溶性等级。
三、总混:时间与转速必须量化
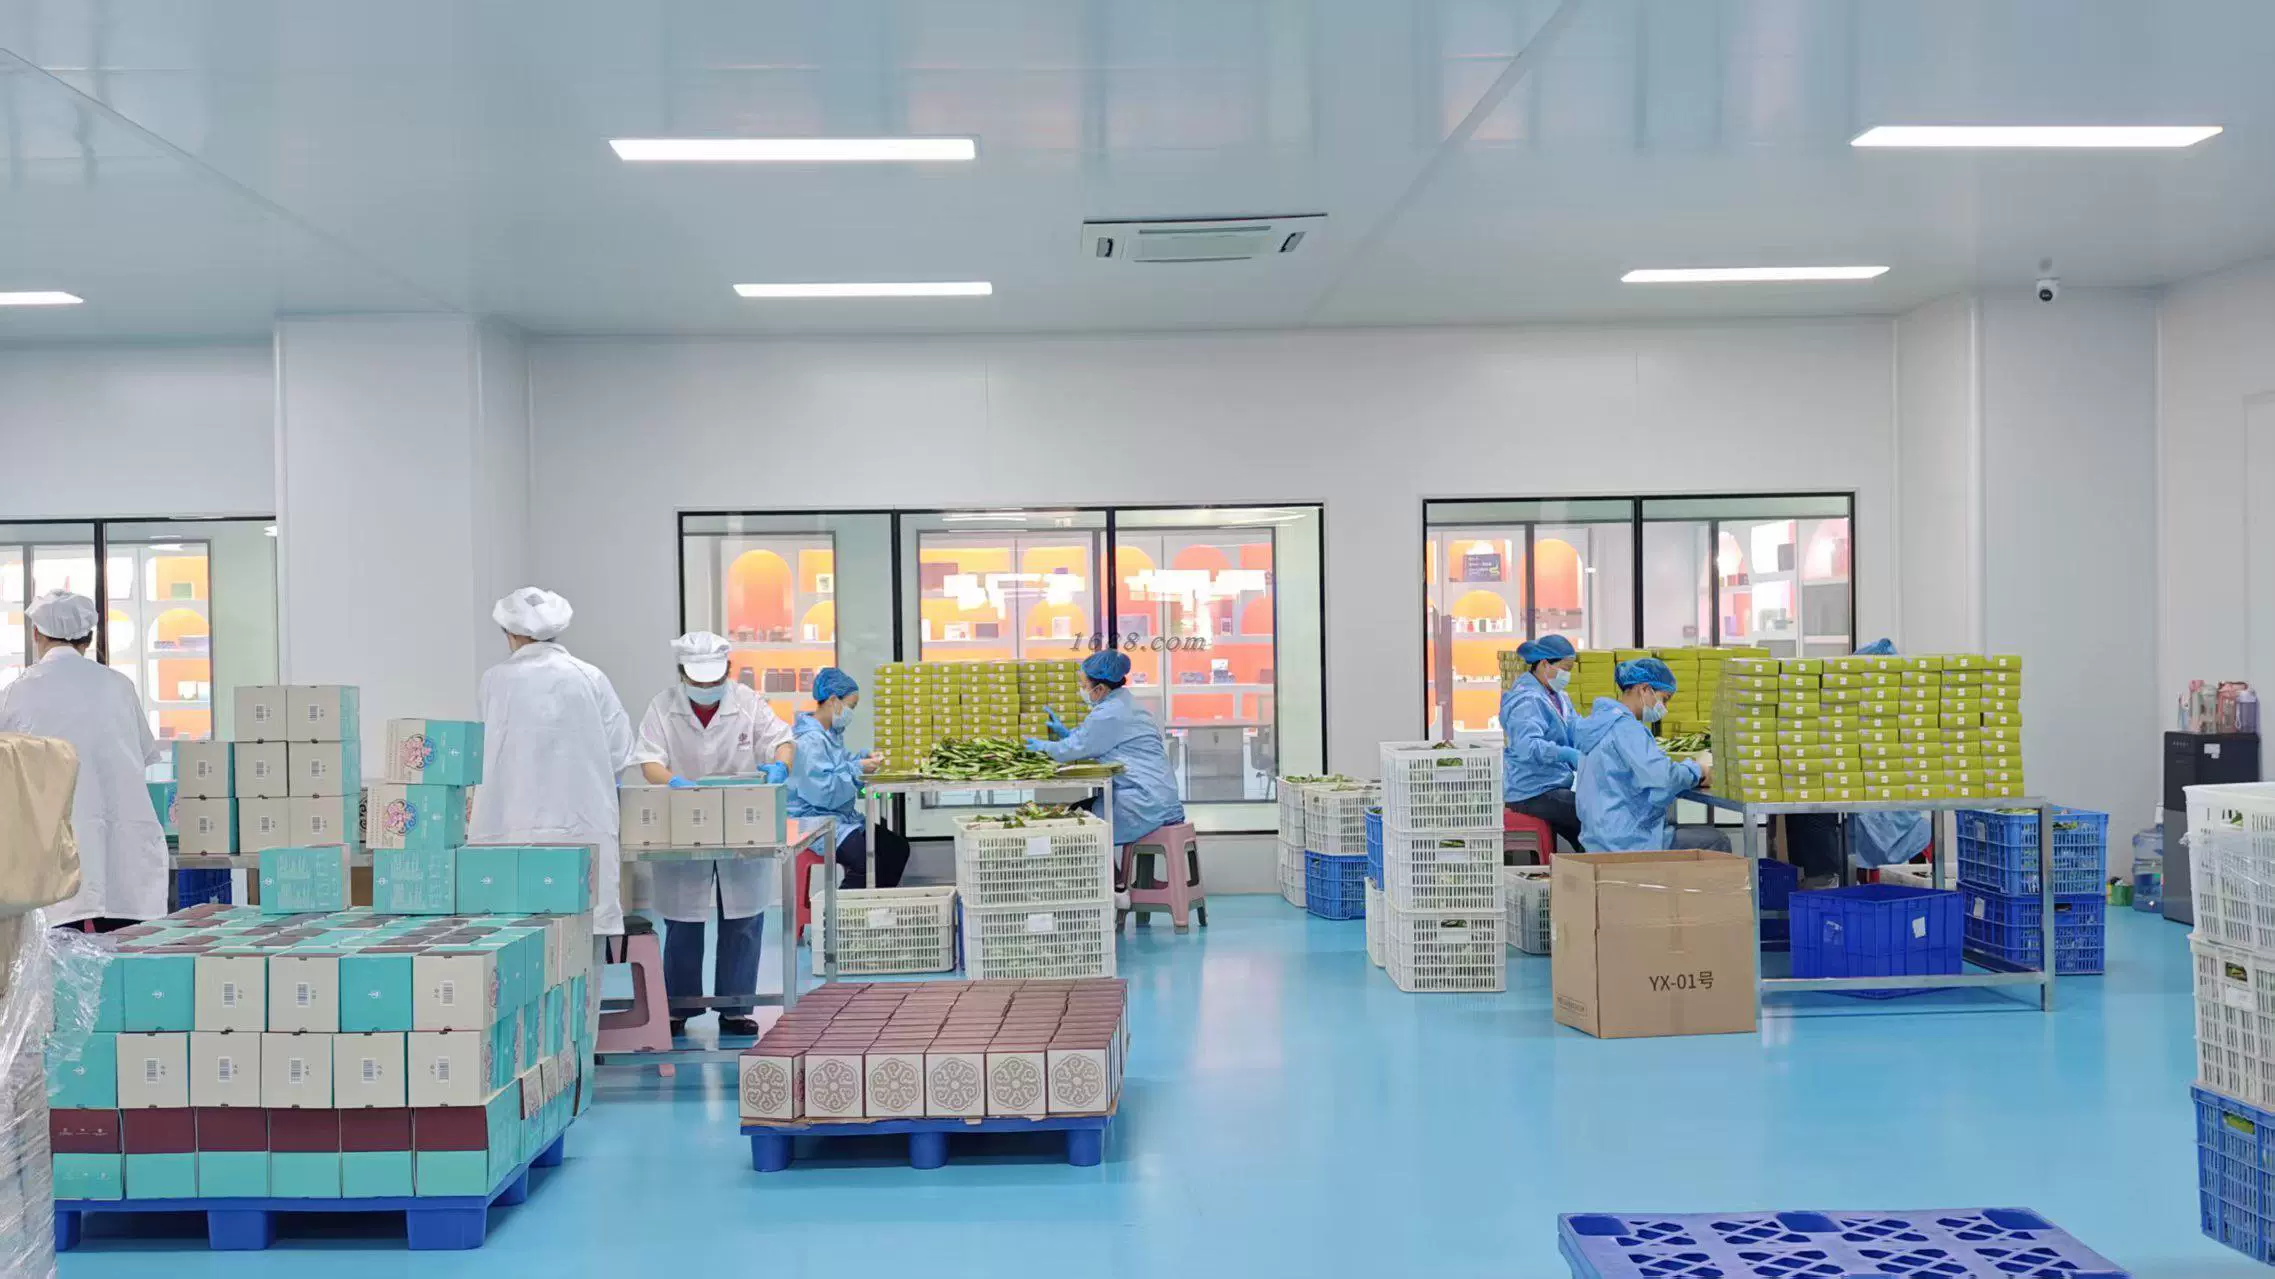
混合均匀度是固体饮料最容易出质量事故的指标——功能物分布不均,会导致同批产品中部分袋次含量超标、部分不足。总混参数要量化:三维混合机或 V 型混合机一般设定 15~30 分钟、转速 10~20 转/分钟,装载系数控制在 50%~70%。装载过满会形成死区,反而混不匀;装载过少则物料在筒内滑动而非翻滚。验证方法是在混合结束后分上、中、下三点取样,测标志性成分含量的 RSD,通常要求不超过 5%。
四、分装:精度与净含量合规
分装精度决定净含量是否合规。螺杆分装机适合粉剂,计量精度受物料流动性与螺杆转速影响;量杯式适合颗粒均匀的产品,速度快但精度略低。参数上要关注螺旋转速、搅拌器启停时机与回吸量设定。常规做法是按法定要求控制平均净含量不低于标示量,并做过程抽检(每 30 分钟抽 5 袋称重)。易吸湿配方还要控制分装环境相对湿度不超过 50%,否则物料在料斗内就开始吸潮。
五、金属检测与异物控制
固体饮料的异物风险主要来自设备磨损与筛网破损。产线末端应配置金属检测仪,覆盖铁、非铁与不锈钢三通道,并在开机前、生产中、换批后用测试块校验灵敏度。筛网要做使用前后检查与定期更换记录。这类控制看似与品质口感无关,实际是客诉与召回的高发点,也是品牌方验厂时必查的项目。
六、产能匹配:别让瓶颈压在最后一道
产线配置最常见的错误是各工序产能不匹配——前处理 500 公斤/小时,制粒 300 公斤/小时,分装只有 150 公斤/小时,结果整体产能被最后一道卡死,前段设备大量闲置。正确做法是按目标日产能倒推每道工序需求,并预留 20% 余量应对换型与清场。对品牌方而言,评估代工厂时问一句"这条线的瓶颈工序是哪道、日产能多少",比看设备清单更能判断真实交付能力。
相关产品
白芸豆黑咖啡贴牌定制 速溶生酮酵素奶咖粉固体饮料oem代 加工咖啡 | 蛋白莓莓奶昔oem贴牌 轻食代餐粉饱腹代餐奶昔固体饮料加工定制
关于广州美森大健康生物技术有限公司
广州美森大健康生物技术有限公司坐落于广州市花都区花山科技园,专注大健康产业 OEM/ODM 服务近 20 年,旗下设有科研中心、生产中心、销售中心与管理中心,与国内知名中医药学院及多家科研机构建立长期战略合作,可承接压片糖果、软糖、胶囊、固体饮料、代用茶、植物饮品、蛋白粉、膳食补充剂、酵素果冻等剂型的配方研发与代加工。如需了解具体剂型的起订量、打样周期与报价,可查看OEM代加工服务与工厂优势,或通过联系我们获取定制方案。
相关阅读