酵素果冻OEM代加工设备怎么配?浇注、杀菌与封口环节的关键参数控制
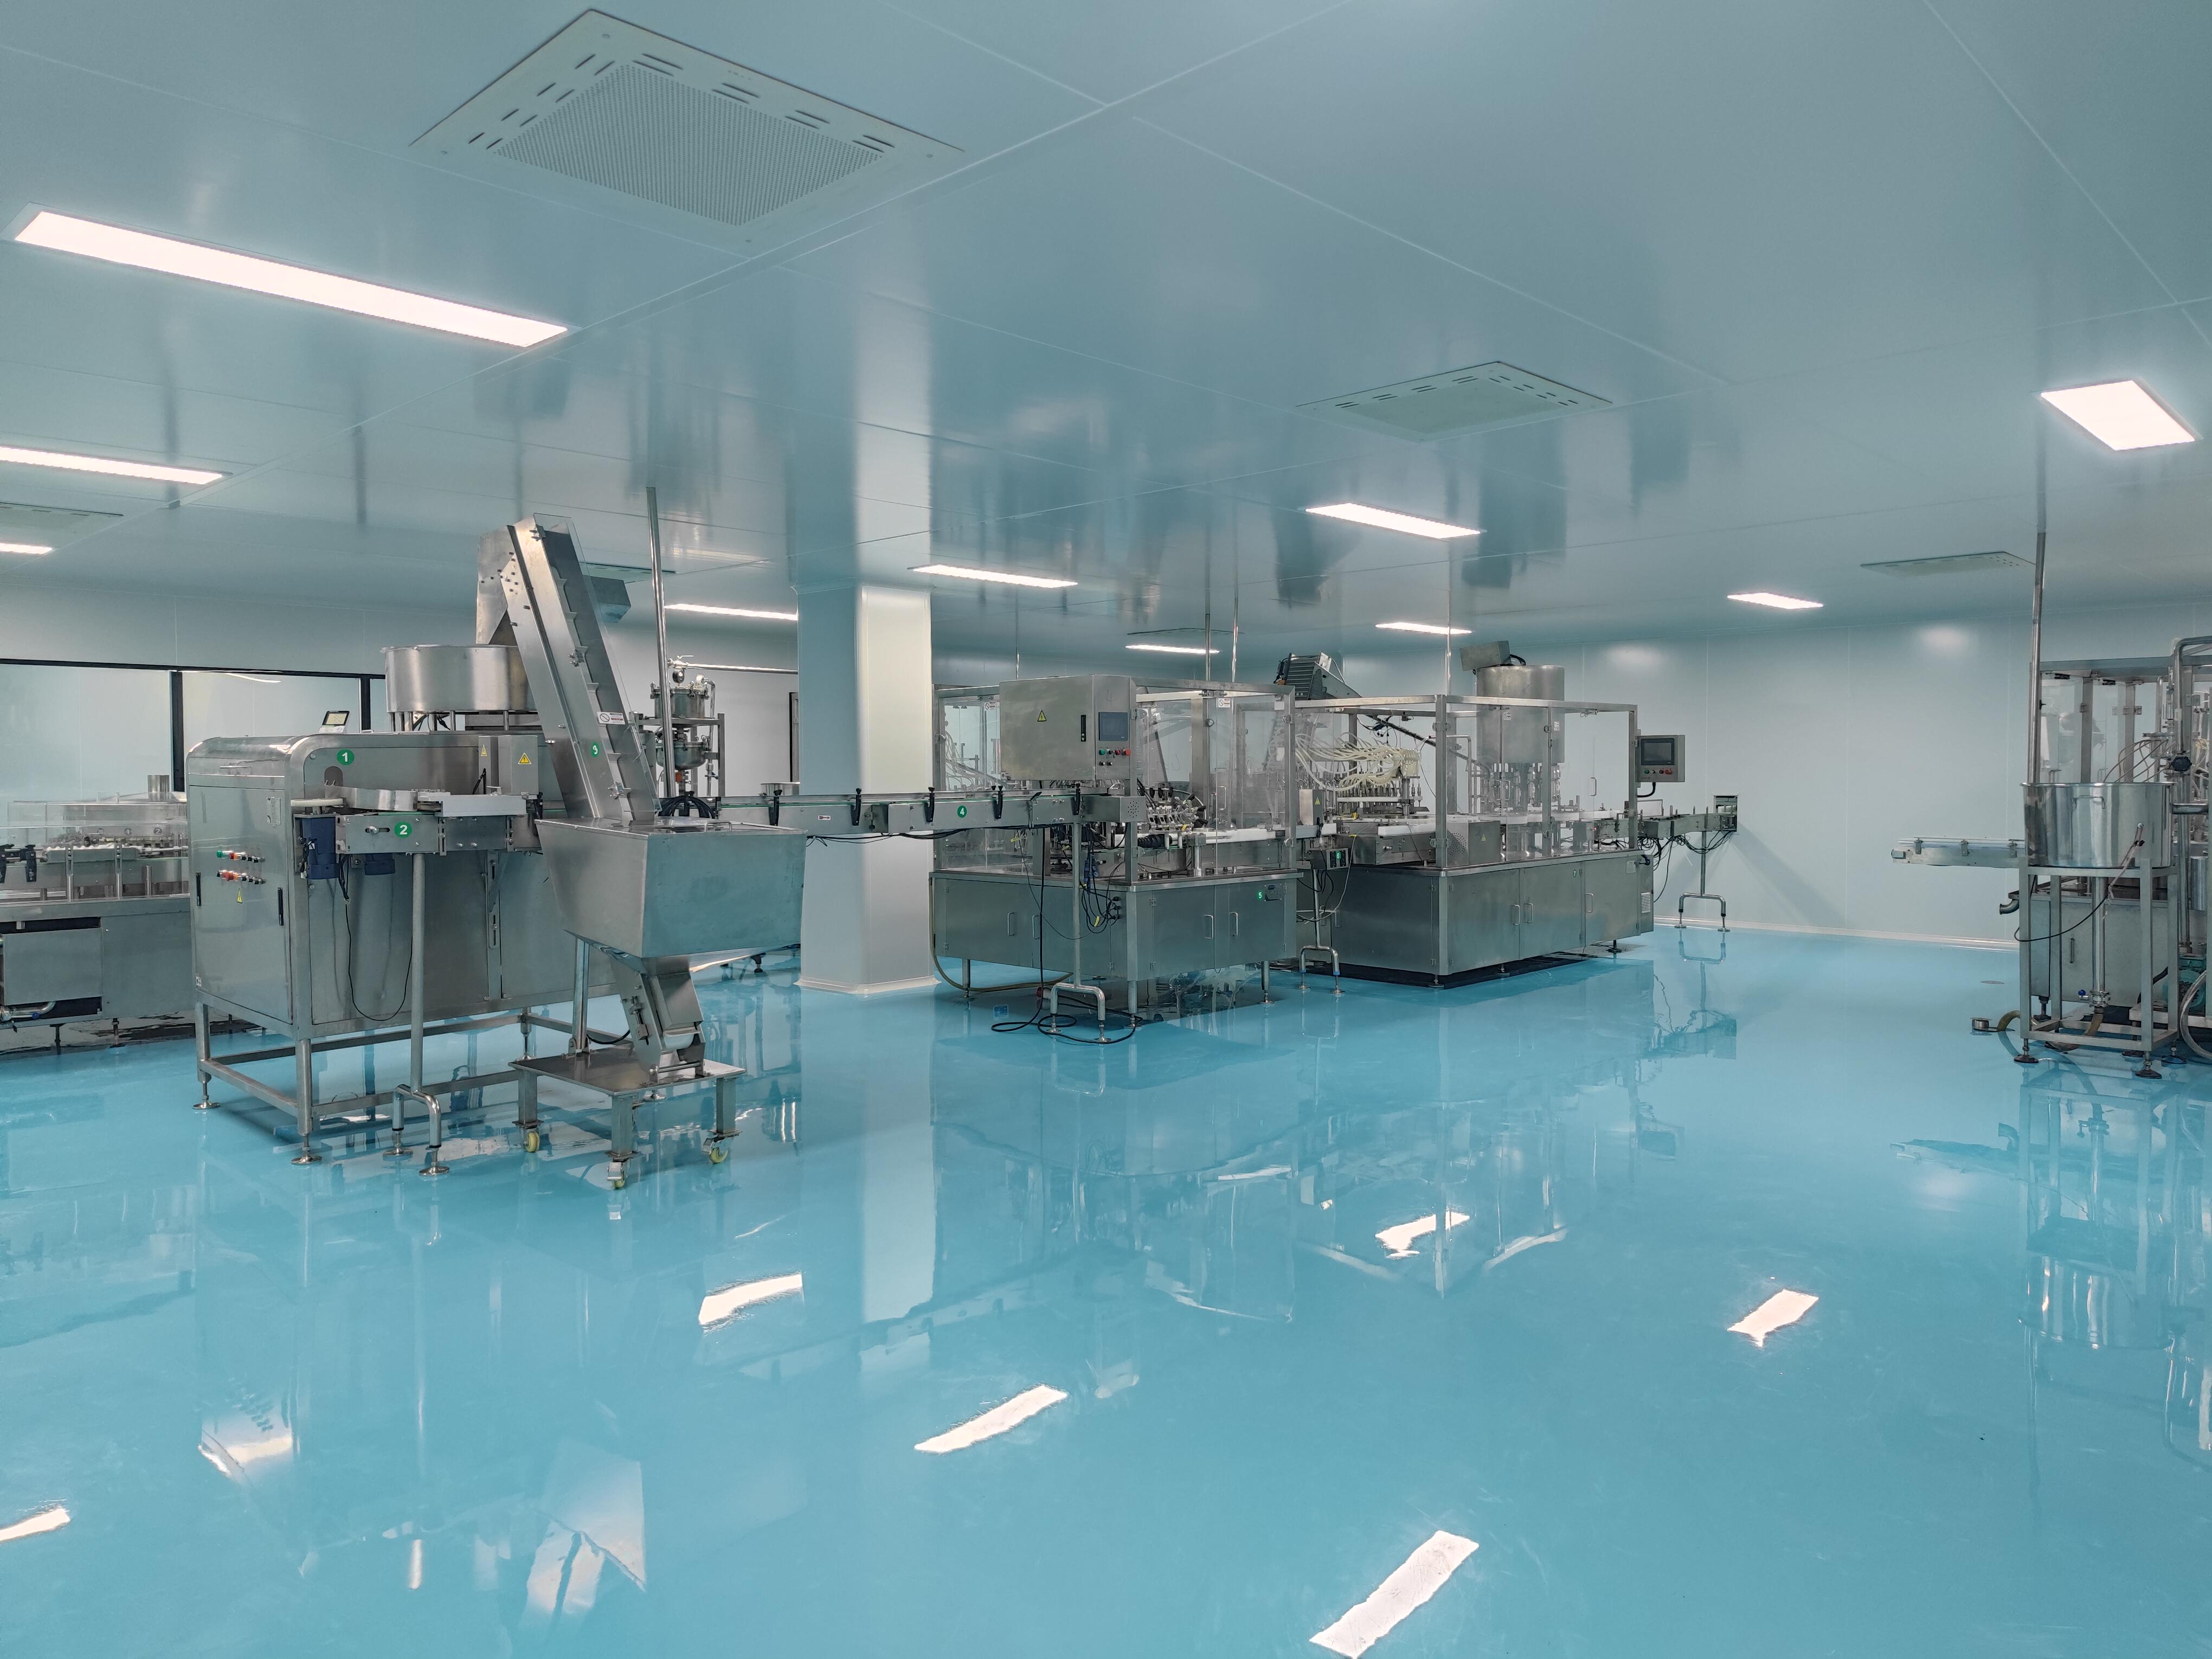
酵素果冻的生产设备看起来不复杂——熬煮、浇注、杀菌、封口,四步走完。但真正做出稳定品质,靠的是把每个环节的参数固定成数字。在酵素果冻OEM代加工中,浇注温度的几度之差、杀菌公式的几分钟偏差,都会反映在质构、析水与微生物指标上。本文按工序顺序讲关键参数怎么定。
一、化胶与熬煮:凝胶网络的起点
化胶温度与时间决定凝胶剂能否充分溶胀。明胶通常在 60~70 摄氏度水中溶胀后升温至 75~85 摄氏度溶解,温度过高或保温过久会导致凝胶强度下降;果胶需要与糖在酸性条件下熬煮至特定温度才能形成凝胶。关键控制点是化胶后的过滤(去除未溶胀颗粒与杂质)与静置脱气。这一阶段最容易出的问题是"为了省时间提高温度",结果成品凝胶强度不足、易析水。
二、浇注:温度、速度与落差
浇注环节的温控最考验经验。温度过高,糖液黏度低、易卷入气泡、模具也易变形;温度过低,黏度上升导致计量不准、表面不平整。明胶体系通常控制在 75~85 摄氏度,果胶体系略高。同时要控制浇注头与模具的落差(尽量贴近)与浇注速度,避免湍流卷气。含果泥或果汁的配方气泡风险更高,需在浇注前增加真空脱气工序。
三、干燥:温度、湿度与时间的三角关系
干燥房参数决定成品水分与水分活度,进而影响质构与微生物稳定性。典型参数为温度 25~30 摄氏度、相对湿度 30%~40%、时间 18~36 小时,具体视规格与凝胶体系而定。温度过高会造成表面结壳、内部水分出不来;湿度过高则干燥缓慢、霉菌风险上升。规范做法是每批次记录干燥曲线,并在出房前抽样测水分与水分活度,达标才进入下道工序。
四、杀菌:巴氏与高温的选择
酵素果冻的杀菌既要保证微生物合格,又不能破坏凝胶网络。常见路线有两条:一是巴氏杀菌(85~90 摄氏度,保持 15~30 分钟),对质构影响小,适合酸性配方(pH 不高于 4.5);二是高温杀菌(105~121 摄氏度,短时间),适合中性或低酸产品,但容易导致凝胶软化、析水。选择依据是配方的 pH 与水分活度——酸度高、水分活度低的产品本身抑菌能力强,用巴氏即可。
五、封口:密封性的最后一道闸
条包与杯装果冻的封口质量直接决定货架期。热封三要素是温度、压力与时间,需按包材(铝箔复合膜、PP 杯配铝箔盖膜)分别验证。参数不足会形成虚封,肉眼看不出但会缓慢渗漏;参数过高则封口处材料收缩、外观起皱。工厂应对每台封口机做参数确认,并做密封性抽检(真空衰减法或染色渗透法)。封口后还要检查封口区有无被内容物污染——糖液残留是虚封的首要原因。
六、参数固化为工艺文件
成熟的代工厂会把上述参数写进工艺规程:每个工序的温度、时间、转速、湿度范围,以及偏离标准时的处置动作。这样做的好处是换班、换人都不影响品质一致性,也让品牌方在验厂时有据可查。品牌方考察工厂时,可以直接要求查看某一产品的工艺规程与最近三批的生产记录——有没有这套文件,是判断工厂管理成熟度最有效的方法之一。
相关产品
加强版巴橙酵素果冻OEM 益生元益生元果味杯装果冻贴牌代加工厂家 | 酵素果冻OEM 定制胶原蛋白果蔬孝素果冻益生元加强贴牌代加工工厂
关于广州美森大健康生物技术有限公司
广州美森大健康生物技术有限公司坐落于广州市花都区花山科技园,专注大健康产业 OEM/ODM 服务近 20 年,旗下设有科研中心、生产中心、销售中心与管理中心,与国内知名中医药学院及多家科研机构建立长期战略合作,可承接压片糖果、软糖、胶囊、固体饮料、代用茶、植物饮品、蛋白粉、膳食补充剂、酵素果冻等剂型的配方研发与代加工。如需了解具体剂型的起订量、打样周期与报价,可查看OEM代加工服务与工厂优势,或通过联系我们获取定制方案。
相关阅读